O furo não é um buraco: é a geometria que todas as etapas seguintes terão de respeitar. É por ele que as camadas se conectam, depois de metalizado. Um furo mal especificado contamina metalização, montagem e campo — e alguns dos parâmetros mais críticos de confiabilidade da placa nascem aqui.

1. Para que servem os furos
Numa placa, os furos cumprem dois papéis distintos, e confundi-los é fonte clássica de erro de especificação.
- Furo de componente — recebe o terminal de um componente through-hole.
- Via, ou furo de passagem — existe apenas para interligar eletricamente camadas diferentes, e não recebe componente. Pode atravessar toda a placa ou só parte dela, no caso dos furos cegos e embutidos.
Em ambos os casos, quando o furo precisa conduzir entre faces ou camadas, sua parede interna será metalizada. A furação prepara o terreno para isso.
2. Como a furação é feita
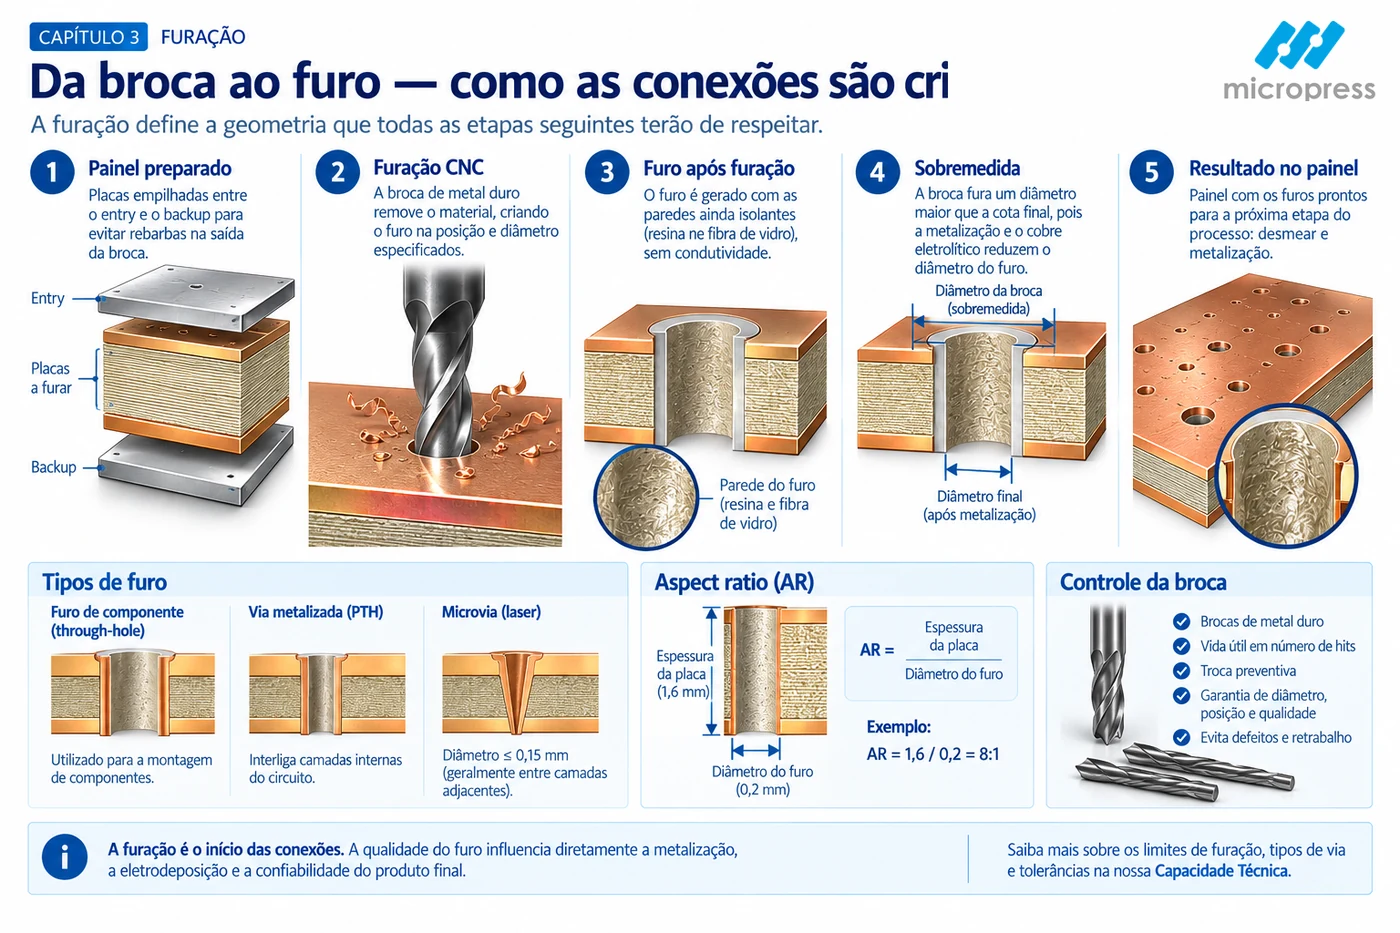
A furação mecânica é feita em furadeiras CNC de alta rotação, com brocas de metal duro — carbeto de tungstênio. Para ganhar produtividade, os painéis são empilhados e furados juntos, entre uma folha de entrada (entry), que protege a superfície e guia a broca, e uma placa de apoio (backup), que recebe a saída da broca e evita rebarbas na face inferior.
Cada broca tem vida útil medida em número de furos, os hits, que varia conforme o material e o diâmetro. Passado esse ponto, o desgaste compromete a qualidade da parede. Materiais de alto Tg, mais duros, desgastam a broca mais rápido — uma das razões pelas quais material e furação não são decisões independentes.
O controle da vida útil das brocas é preventivo, não corretivo. A broca gasta não quebra na hora — ela passa a produzir parede áspera, rebarba e nail heading, defeitos que só aparecem lá na frente, na metalização.
Por isso a fábrica conta os hits de cada broca e a troca no ponto certo: trocar broca custa centavos; descobrir o desgaste na microsecção custa um lote.
3. Furos grandes, furos pequenos
A furação mecânica convencional dá conta confortavelmente de furos a partir de cerca de 0,25 a 0,30 mm. À medida que o diâmetro encolhe, tudo fica mais difícil: a broca é mais frágil, a evacuação do cavaco piora, o calor concentra. Abaixo de certo ponto, a furação mecânica deixa de ser viável e entra o laser.
Essa é a faixa confortável da furação mecânica em geral. Os diâmetros mínimos praticados pela Micropress dependem do material e da espessura da placa e estão publicados na Capacidade Técnica.
4. Aspect ratio, o número que o comprador esquece
De todos os parâmetros da furação, o aspect ratio é o que mais separa quem entende de quem só desenha. Ele é a relação entre a espessura da placa e o diâmetro do menor furo metalizado.
Numa placa de 1,6 mm de espessura cujos menores furos têm 0,2 mm de diâmetro, o aspect ratio é 8:1. É um exemplo, não um limite.
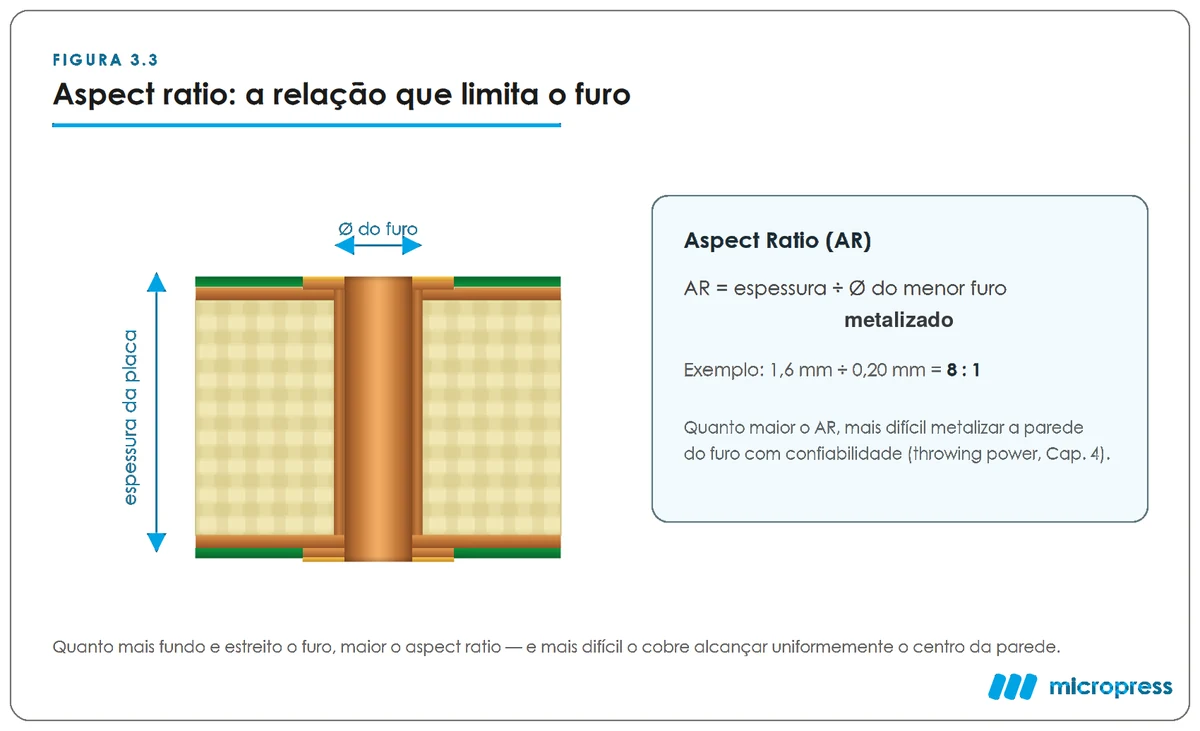
Por que isso importa? Porque quanto mais alto o aspect ratio, mais difícil é metalizar bem o interior do furo. Um furo estreito e profundo é uma garganta apertada para a química chegar uniformemente até o centro da parede — como um canudo comprido e fino, em que o líquido tem dificuldade de molhar o meio por igual. No fundo, o que limita é a renovação das soluções químicas e eletrolíticas dentro do furo.
Aspect ratio alto significa risco de metalização fina ou falha no meio do furo, exatamente onde a confiabilidade mora.
Atenção do comprador. O aspect ratio não é propriedade do furo isolado: é a combinação da espessura da placa com o menor furo. Pedir furos muito pequenos numa placa espessa empurra o aspect ratio para faixas de risco — às vezes sem que o projetista perceba.
Antes de fechar o projeto, calcule o aspect ratio e confirme com o fabricante se ele está dentro da faixa produzida com segurança. O limite praticado pela Micropress está publicado.
5. Posição, tolerância e sobremedida
Posição e registro. O furo precisa cair no lugar certo em relação à ilha. Erro de posição come o anel anular e, no limite, gera breakout — o furo ultrapassa a borda da ilha.
Tolerância do furo. O diâmetro final tem uma faixa de tolerância especificada. Quanto mais apertada, mais caro.
Sobremedida. Aqui está uma sutileza que confunde muita gente: a broca fura maior do que o diâmetro final desejado. Isso porque a metalização posterior deposita cobre na parede e reduz o diâmetro. O fabricante calcula essa sobremedida para que, depois de metalizado, o furo chegue à medida especificada.
Quando você especifica "furo de 0,3 mm acabado", o fabricante não fura 0,3 mm — fura ligeiramente maior, contando com o cobre que vai entrar.
Especifique sempre se a cota é do furo acabado, depois da metalização, ou da broca. Essa única palavra evita retrabalho.
6. Microvias e furação a laser
Quando a densidade do projeto exige furos abaixo do que a broca alcança, entra a furação a laser, que viabiliza as microvias — tipicamente de até 0,15 mm. É a tecnologia que sustenta a miniaturização de smartphones, wearables e placas HDI.
O laser também permite os furos que não atravessam a placa inteira: os furos cegos, que ligam uma face às camadas internas, e os embutidos, que ligam camadas internas entre si sem atingir as faces. Combinados ao empilhamento de microvias, são o coração do HDI.
O ponto é: nem todo furo é mecânico, e a escolha entre broca e laser muda processo, custo e capacidade.
7. Defeitos típicos da furação
A furação gera defeitos característicos que o profissional precisa reconhecer, porque vários deles afetam diretamente a metalização que vem a seguir.

- Nail heading, ou cabeça de prego — dilatação do cobre da camada interna na parede do furo, causada pelo atrito da broca.
- Resin smear, o arraste de resina — o calor da furação espalha resina do laminado sobre a borda do cobre na parede do furo. Se não removida, ela isola o cobre e arruína a interconexão.
- Rebarbas — material levantado na entrada ou na saída do furo.
Os três comprometem o furo metalizado que vem a seguir. A rebarba atrapalha a laminação do filme; o nail heading sinaliza broca gasta ou avanço errado; e o smear cobre o cobre interno e impede a conexão elétrica.
O combate ao arraste de resina tem nome próprio: desmear, ou smear removal — um processo químico, por permanganato, ou por plasma, que limpa a parede antes da metalização.
Antes de especificar a furação
Os limites de diâmetro, anel anular e aspect ratio praticados pela Micropress estão na Capacidade Técnica. Para entender por que esses parâmetros geram refugo quando extrapolados, veja o capítulo de DFM.
É justamente na transformação de um furo limpo num furo condutor que entra a etapa seguinte.
Este conteúdo corresponde ao Capítulo 3 — Furação: onde nascem as conexões do Guia Profissional — Produção e Especificação de Placas de Circuito Impresso, de Gilmar Aparecido de Souza, 1ª edição, 2026, ISBN 978-65-02-22524-0. Adaptado para leitura na web.

