A placa pronta ainda está presa a um painel. Todo o processo até aqui aconteceu em painéis de produção, com várias placas juntas. Falta recortar cada uma em seu contorno final e prepará-la para a montagem. Parece etapa trivial, mas é onde se definem dimensões, tolerâncias mecânicas e a forma como as placas chegarão à linha de montagem.
1. O objetivo
O acabamento mecânico dá à placa sua forma e dimensões finais e a separa do painel. Inclui o recorte do contorno externo, mas também furos grandes, rasgos (slots), rebaixos e tudo o que não pôde ser feito na furação convencional.
2. Os processos
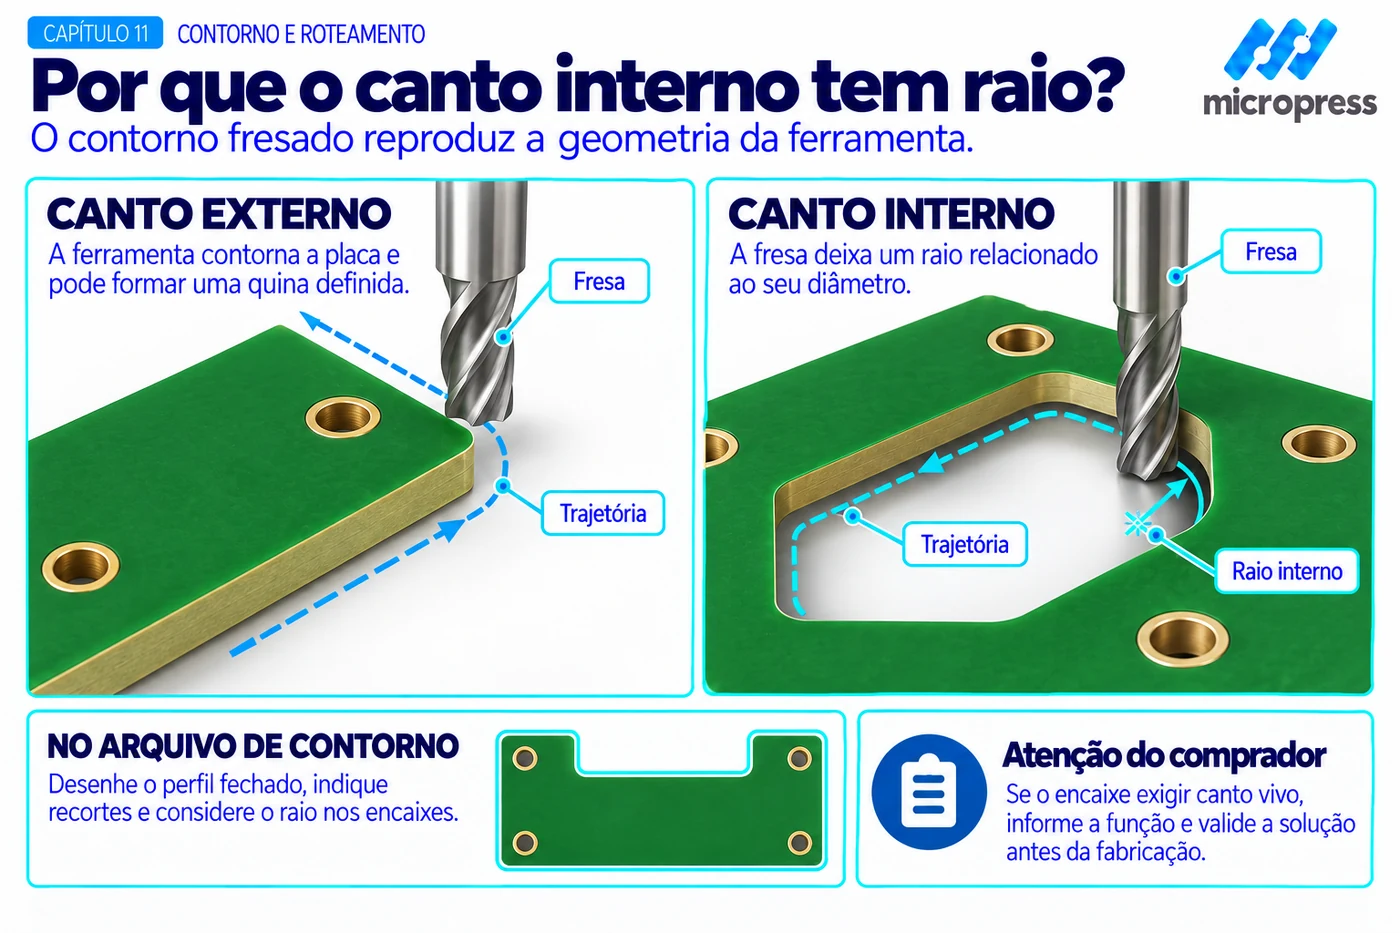
Roteamento (routing). Uma fresa CNC percorre o contorno, recortando a placa. É o método mais flexível, capaz de qualquer formato. O diâmetro da fresa limita o menor raio interno possível — detalhe importante para quem projeta gabinetes e encaixes.
Slots e furos grandes. Rasgos e furos acima do alcance da broca padrão são feitos por roteamento ou fresagem.
Fresagem de rebaixo (recess milling). Rebaixos controlados em profundidade, quando o projeto exige.
3. Como o contorno é definido
Um ponto que gera muito mal-entendido entre cliente e fábrica é como o contorno é especificado. Há três caminhos comuns:
- Sistema de referência (datum) — as cotas do contorno partem de um ponto, linha ou plano de referência definido; é o mais rigoroso e rastreável;
- Dados de roteamento do cliente — o próprio projeto traz o caminho da fresa;
- Marcas de canto — o contorno é determinado por marcas que indicam os limites.
Cada caminho tem suas tolerâncias de usinagem, e quanto mais apertadas, mais caro.
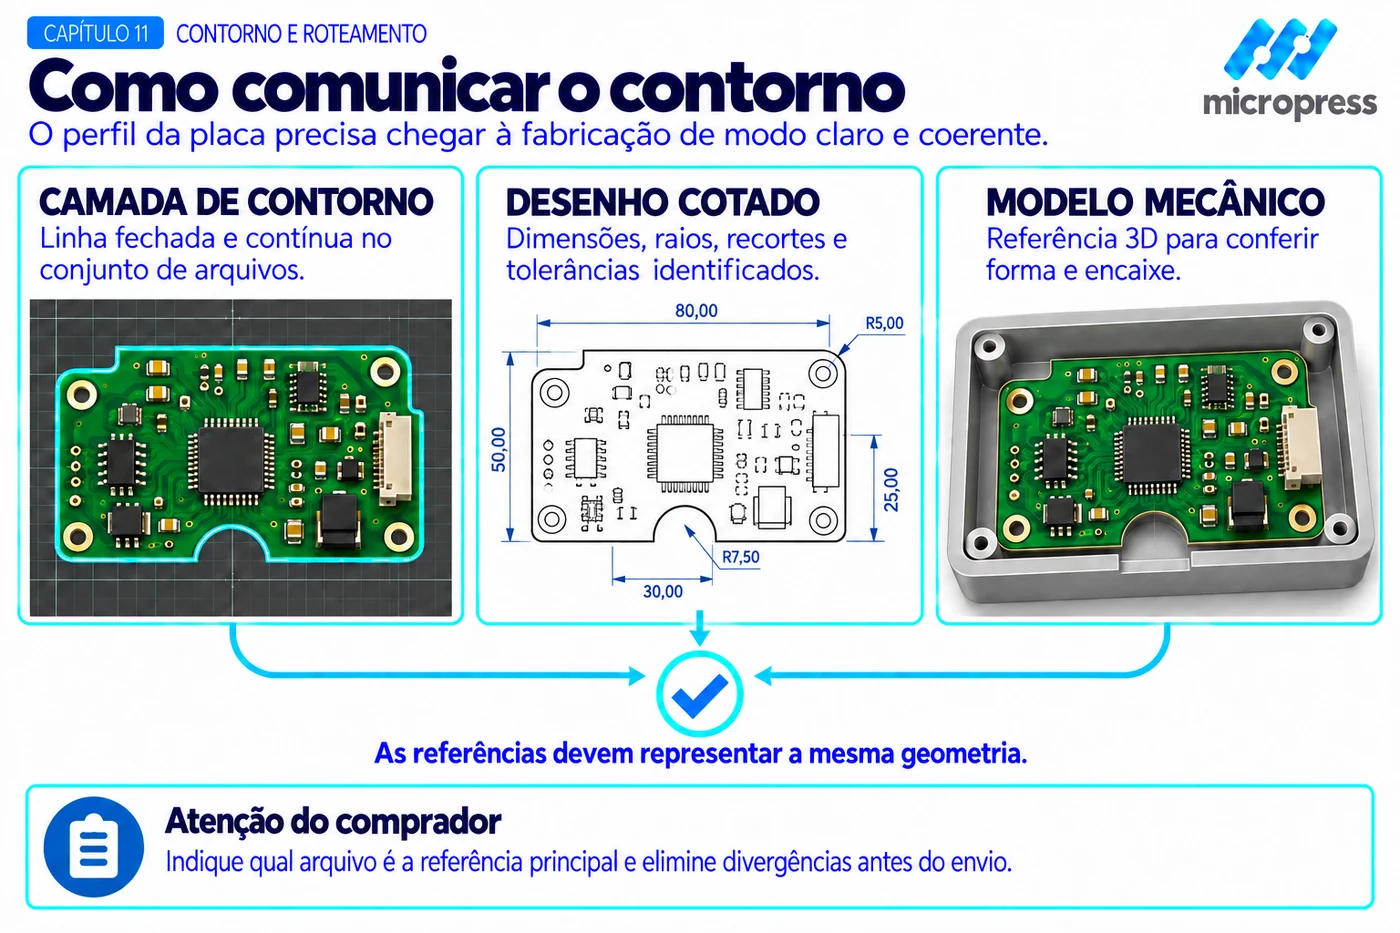
Atenção do comprador. Ambiguidade no contorno é refugo na certeza. Diga explicitamente como o contorno deve ser interpretado — datum, dados de fresa ou marcas de canto — e qual a tolerância mecânica aceitável. “A placa não encaixou no gabinete” quase sempre nasce de um contorno mal especificado, não de erro de fábrica.
A tolerância de contorno fresado ou vincado praticada pela Micropress está na Capacidade Técnica.
4. Panelização e despanelização
Para a montagem automática, muitas vezes não interessa a placa isolada, e sim várias agrupadas num painel de montagem — a panelização. Isso acelera o pick-and-place e a soldagem. O painel costuma trazer também fiduciais, marcas de referência que orientam o posicionamento automático na linha de montagem. Depois de montadas, as placas são separadas — a despanelização.
Duas técnicas dominam:
- Vincagem (V-scoring) — sulcos em “V” coincidentes nas duas faces, com profundidade controlada, deixando uma fina “alma” (web) de material. O conjunto fica rígido para a montagem, mas se destaca depois com facilidade. Só se aplica, porém, a cortes retos que atravessam o painel de lado a lado — contornos irregulares pedem abas;
- Recortes com abas (tab-route) — pequenas pontes de material seguram as placas no painel até a separação; as fileiras de microfuros das abas são os conhecidos mouse bites.
A escolha entre elas depende do formato da placa, dos componentes próximos à borda e do método de separação. Componentes muito próximos às linhas de separação podem sofrer esforços mecânicos durante a despanelização — por isso convém afastá-los da borda de corte.
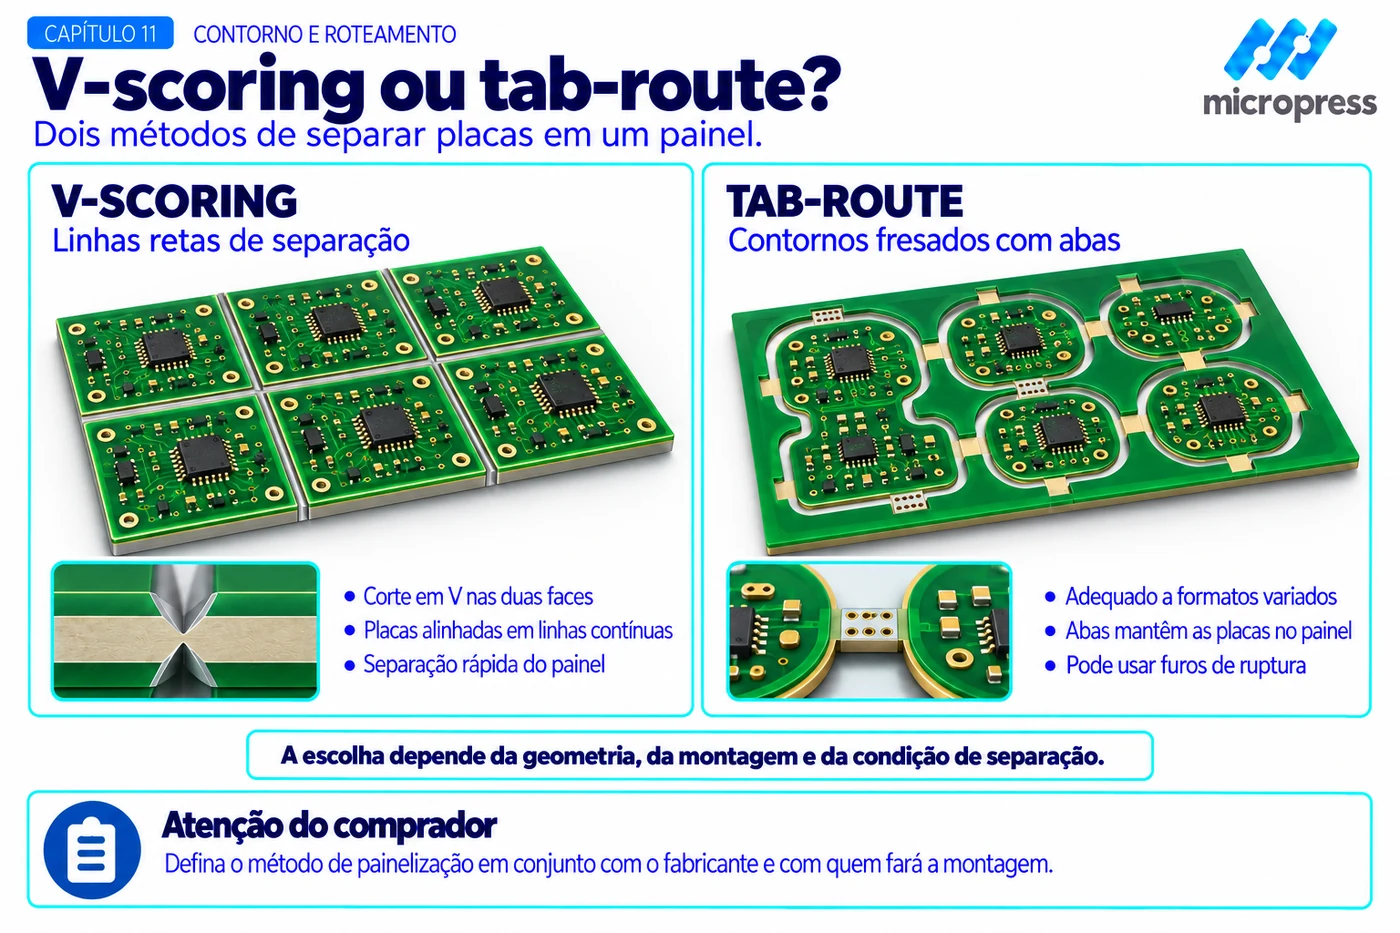
Panelização é uma decisão conjunta entre quem fabrica a placa e quem a monta. O layout do painel, o tipo de separação e a folga de borda precisam casar com a linha de montagem do cliente. Definir isso cedo evita retrabalho de ferramental e dor de cabeça na SMT.
Alma de vinco, distância entre traçado e centro do vinco e distância entre placas presas por picotes, como praticadas pela Micropress, estão na Capacidade Técnica. Os cuidados de projeto com cobre junto ao contorno e ao vinco estão no capítulo de DFM.
5. Furos de ferramenta e tenting
Painéis e placas usam furos de ferramenta (tooling holes) para posicionamento preciso ao longo do processo e da montagem. Quando cobertos pelo filme seco durante a formação do circuito, os furos de ferramenta permanecem sem metalização. Caso também precisem ser protegidos contra a entrada de solda, essa condição deve ser definida na etapa da máscara de solda.
Aqui, tenting é a cobertura pelo filme seco durante a formação do circuito — diferente do tenting de vias pela máscara de solda, tratado no capítulo de Máscara de solda.
Com a placa recortada
Com a placa recortada, identificada, protegida e soldável, o fluxo da dupla-face está completo. Mas há projetos em que duas faces não bastam — e é preciso empilhar camadas de circuito num único bloco. É a placa multicamada, tema do próximo capítulo.
Este conteúdo corresponde ao Capítulo 11 — Contorno e roteamento: dar forma à placa do Guia Profissional — Produção e Especificação de Placas de Circuito Impresso, de Gilmar Aparecido de Souza, 1ª edição, 2026, ISBN 978-65-02-22524-0. Adaptado para leitura na web.

